FMEA วิธีชี้บ่งอันตรายรายชิ้นอุปกรณ์ ชนิดที่ใช้จริงและข้อจำกัด
FMEA หนึ่งในวิธีชี้บ่งอันตรายตามข้อ 6 ประกาศเรื่องการประเมินอันตราย สามคำแกน ชนิดที่ใช้จริง ขั้นตอน ตัวอย่างเครื่องอัดไฮดรอลิก และข้อจำกัดเรื่องสาเหตุร่วม
เช็คลิสต์ตรวจเครื่องจักรของหลายโรงงานมีบรรทัดหนึ่งเขียนว่า "สวิตช์ฉุกเฉินอยู่ในสภาพใช้งานได้" ช่างเดินตรวจเห็นปุ่มสีแดงครบทุกจุด ไม่แตก ไม่หลุด ก็ลงว่าผ่าน แต่ไม่มีบรรทัดใดให้ตอบว่ากดแล้วตัดการทำงานจริงหรือเปล่า และครั้งสุดท้ายที่มีคนกดทดสอบคือเมื่อไร ความล้มเหลวที่ซ่อนอยู่ (hidden failure) แบบนี้อยู่ได้เป็นปี
การวิเคราะห์ผลจากความล้มเหลวของอุปกรณ์ (FMEA) เป็นหนึ่งในวิธีชี้บ่งอันตรายที่ดึงความล้มเหลวแบบนี้ขึ้นมาให้เห็น แทนที่จะตรวจว่าอุปกรณ์มีอยู่หรือเปล่า FMEA ให้ไล่ดูว่าอุปกรณ์ชิ้นนี้เสียได้กี่รูปแบบ แต่ละรูปแบบทำให้เกิดอะไรตามมา สาเหตุมาจากไหน และตอนนี้มีมาตรการอะไรดักจับไว้บ้าง
ความล้มเหลวที่ซ่อนอยู่ และเหตุที่ต้องไล่ดูทีละชิ้น
เครื่องมือที่ใช้กันแพร่หลายคือ HIRARC ที่ไล่ดูอันตรายทั้งพื้นที่ และ JSA ที่แตกงานเป็นขั้นตอนของคน ทั้งสองวิธีทำงานได้ดีกับงานที่คนเป็นตัวเดินเรื่อง แต่ความเสี่ยงในไลน์การผลิตจำนวนมากเริ่มจากชิ้นส่วนที่ทำหน้าที่ของตัวเองไม่ได้ เช่น เซนเซอร์ที่ควรตัดเครื่องแล้วไม่ตัด งานลักษณะนี้ต้องไล่ดูทีละชิ้นส่วนแทนทีละขั้นตอน
FMEA ตอบโจทย์ด้วยตารางที่มีหนึ่งแถวต่อหนึ่งรูปแบบความล้มเหลว ทีมต้องตอบให้ครบว่าผลคืออะไร สาเหตุคืออะไร มาตรการปัจจุบันคืออะไร ช่องที่ตอบว่าไม่มี คือช่องที่ชี้จุดอ่อนได้ตรงที่สุด และเพราะทีมไล่ดูทุกชิ้น จึงพบความล้มเหลวที่ยังไม่เคยนึกถึง
สามคำแกนที่ต้องแยกให้ออกก่อนลงมือ
ความผิดพลาดที่ทำให้ตาราง FMEA ใช้ไม่ได้ตั้งแต่แถวแรก คือแยกสามคำนี้ไม่ออก
- รูปแบบความล้มเหลว (failure mode) คือส่วนประกอบทำหน้าที่ผิดไปจากที่ควรจะเป็นแบบใด วาล์วที่ควรเปิดปิดได้ อาจเสียแบบค้างเปิด ค้างปิด รั่วซึม หรือตอบสนองช้า
- ผล (effect) คือสิ่งที่ตามมาเมื่อความล้มเหลวนั้นเกิดขึ้น ไล่เป็นสามระดับ คือผลต่ออุปกรณ์ ผลต่อระบบ และผลต่อคน
- สาเหตุ (cause) คือกลไกที่ทำให้เกิดรูปแบบความล้มเหลวนั้น เช่น การสึกหรอ การกัดกร่อน หรือความล้าของวัสดุ
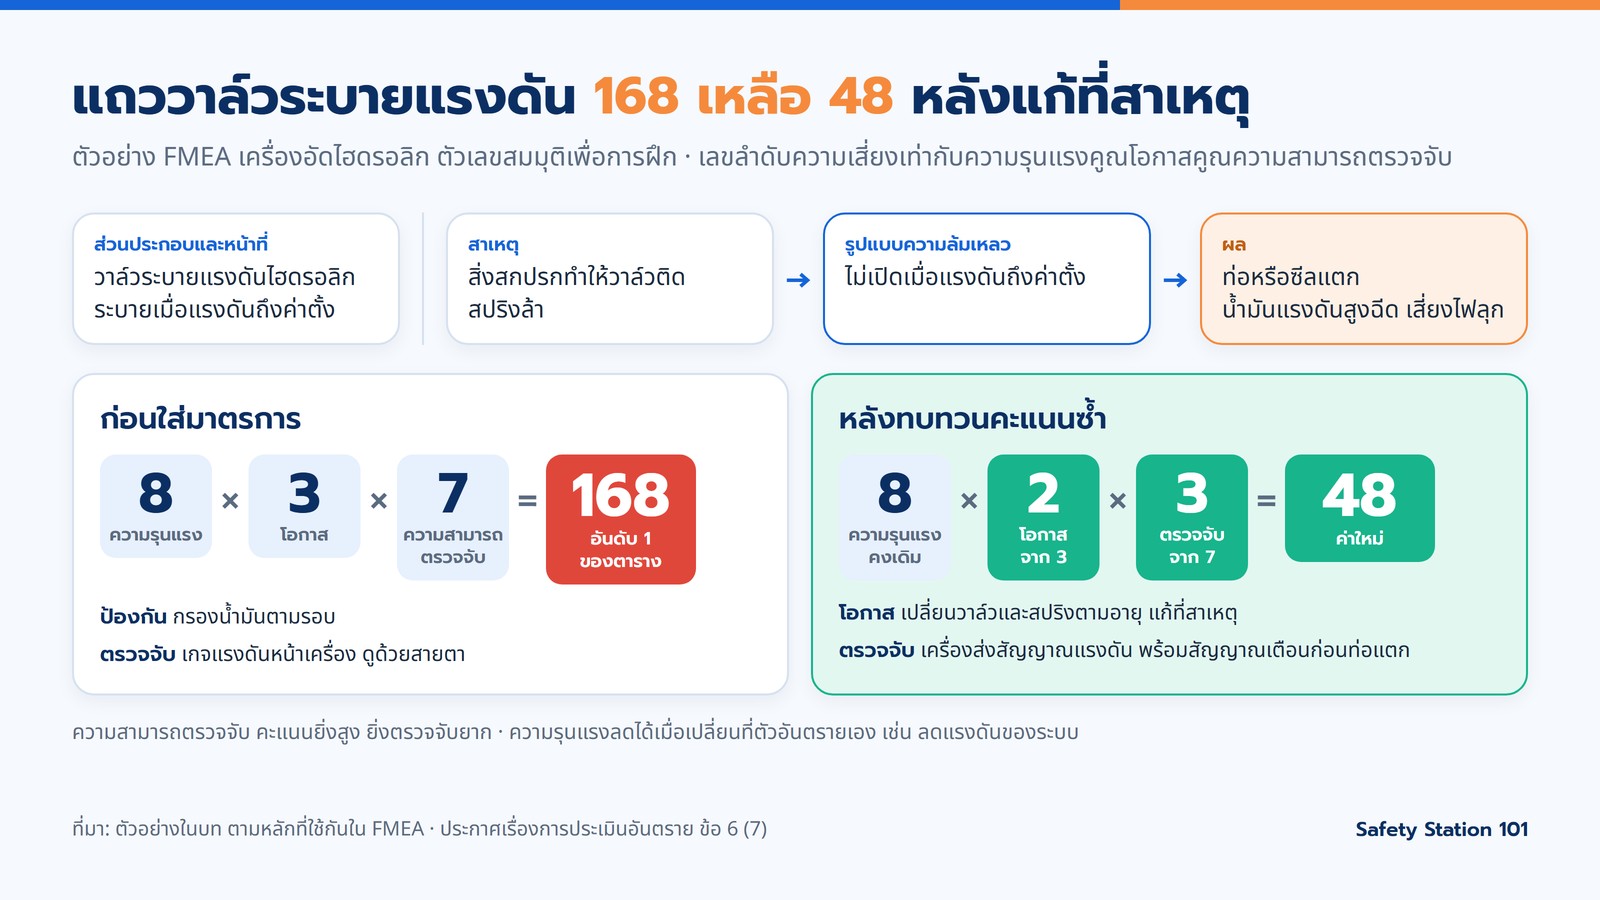
ลำดับที่ต้องจำให้แม่นคือ สาเหตุ → รูปแบบความล้มเหลว → ผล ยกตัวอย่างวาล์วระบายแรงดันไฮดรอลิก สิ่งสกปรกทำให้วาล์วติด → วาล์วไม่เปิดเมื่อแรงดันถึงค่าตั้ง → ท่อหรือซีลแตก น้ำมันแรงดันสูงฉีดถูกคน ลำดับนี้สำคัญตอนให้คะแนน เพราะคะแนนโอกาสผูกกับสาเหตุ ส่วนคะแนนความรุนแรงผูกกับผล
ชิ้นส่วนหนึ่งชิ้นมีได้หลายรูปแบบความล้มเหลว และแต่ละรูปแบบให้ผลต่างกัน จึงต้องแยกทีละรูปแบบ หนึ่งรูปแบบเท่ากับหนึ่งแถว
ตำแหน่งของวิธีนี้ในประกาศเรื่องการประเมินอันตราย
FMEA มีชื่ออยู่ในตัวบทไทยโดยตรง คือประกาศกระทรวงแรงงาน เรื่อง การประเมินอันตราย การศึกษาผลกระทบของสภาพแวดล้อมในการทำงาน และการจัดทำแผนควบคุมดูแลลูกจ้างและสถานประกอบกิจการ ซึ่งต่อจากนี้เรียกว่าประกาศเรื่องการประเมินอันตราย
ข้อ 6 ของประกาศนี้เรียงวิธีชี้บ่งอันตรายไว้ 9 อนุ โดยอนุ (8) เป็นวิธีด้านสุขภาพ และอนุ (9) เปิดให้ใช้วิธีอื่นตามมาตรฐานสากล นายจ้างเลือกใช้วิธีใดวิธีหนึ่งหรือหลายวิธีร่วมกันที่เหมาะสม FMEA อยู่ในอนุ (7) จึงเป็นหนึ่งในวิธีชี้บ่งอันตรายที่เลือกใช้ได้
ประกาศเรื่องการประเมินอันตราย ข้อ 6: "ให้นายจ้างประเมินอันตรายด้วยการใช้วิธีการชี้บ่งอันตราย ... โดยเลือกใช้วิธีการใดวิธีการหนึ่งหรือหลายวิธีร่วมกันที่เหมาะสม ดังนี้ ... (7) การวิเคราะห์ผลจากความล้มเหลวของอุปกรณ์ (Failure Modes and Effects Analysis (FMEA))"
เวลากรอกแบบ ปอ.1 ให้ใช้ชื่อตามตัวบทเป็นหลัก และเมื่อชี้บ่งด้วย FMEA แล้ว ยังต้องเดินต่ออีกสามขั้น
| ข้อ | สิ่งที่ตัวบทกำหนด |
|---|---|
| ข้อ 6 (7) | ใช้ FMEA ชี้บ่งอันตราย |
| ข้อ 7 | นำผลการชี้บ่งมาวิเคราะห์โอกาสและความรุนแรง เพื่อจัดระดับอันตราย |
| ข้อ 8 คู่ตารางที่ 4 | ระดับที่ยอมรับไม่ได้ต้องมีแผนลดและควบคุม ถ้าใช้ตารางท้ายประกาศ ระดับปานกลาง สูง และสูงมาก (คะแนน 3 ขึ้นไป) ต้องมีแผนตามตารางที่ 4 |
| ข้อ 9 | รอบแรกและรอบทบทวนทุก 3 ปี จัดทำรายงานตามแบบท้ายประกาศ ส่งกรมสวัสดิการและคุ้มครองแรงงาน (กรมฯ) ภายใน 60 วันนับแต่วันที่เสร็จสิ้น และเก็บหลักฐานไว้ ณ สถานประกอบกิจการไม่น้อยกว่า 3 ปี |
กฎหมายไทยกำหนดให้ชี้บ่ง จัดระดับ ทำแผน และรายงาน พร้อมตารางท้ายประกาศที่แบ่งโอกาสและความรุนแรงเป็นสามระดับ แล้วคูณกันเป็นคะแนน 1 ถึง 9 ส่วนแบบฟอร์มวิเคราะห์ (worksheet) มาตราส่วนคะแนน 1 ถึง 10 และวิธีจัดลำดับการแก้ไข เป็นหลักที่ใช้กันใน FMEA ตามมาตรฐานสากล มาตราส่วนของ FMEA ใช้ได้ตามทางมาตรฐานสากลในข้อ 7 ถ้าผลสุดท้ายบอกระดับอันตรายได้ และแนบเกณฑ์ไว้กับรายงาน
ชนิดของการวิเคราะห์ และชนิดที่งานความปลอดภัยใช้
คำว่า FMEA ในมาตรฐานสากลครอบคลุมงานหลายลักษณะ แยกได้เป็นสามแกน แกนแรกแยกตามสิ่งที่นำมาวิเคราะห์
| ชนิด | วิเคราะห์อะไร | ใช้ตอนไหน |
|---|---|---|
| FMEA ด้านการออกแบบ (Design FMEA) | แบบของผลิตภัณฑ์หรือแบบของเครื่องจักร | ออกแบบหรือดัดแปลงเครื่องจักรเอง ก่อนสร้างจริง |
| FMEA ด้านกระบวนการผลิต (Process FMEA) | ขั้นตอนการผลิตที่กระทบผลิตภัณฑ์ | ออกแบบหรือปรับปรุงกระบวนการผลิต |
แกนที่สองแยกตามความละเอียดของการจัดลำดับ FMEA ที่เพิ่มการวิเคราะห์ความวิกฤต (FMECA) ใช้ในงานที่ต้องการความน่าเชื่อถือสูงมาก เช่น อากาศยาน งานความปลอดภัยในสถานประกอบกิจการทั่วไปใช้ FMEA พร้อมการจัดลำดับตามปกติก็เพียงพอ
แกนที่สามสำคัญที่สุดสำหรับผู้ที่มีตาราง FMEA จากระบบคุณภาพอยู่แล้ว FMEA ด้านความปลอดภัยต่างจาก FMEA คุณภาพตรงที่ทุกแถวต้องไล่ผลถึงคน ตาราง FMEA คุณภาพที่ช่องผลเขียนแค่ "ชิ้นงานเสีย" ยังใช้เป็นผลชี้บ่งอันตรายไม่ได้
ตัวอย่างในบทนี้เป็น FMEA ด้านความปลอดภัยของอุปกรณ์ในเครื่องที่ติดตั้งแล้ว ซึ่งเป็นงานที่ จป. พบบ่อย ข้อ 5 วรรคสองกำหนดให้ประเมินใหม่ภายใน 30 วันเมื่อเปลี่ยนเครื่องจักรหรือกระบวนการ จังหวะเปลี่ยนเครื่องหรือย้ายไลน์จึงเป็นจังหวะที่ดีในการเริ่มทำ ส่วน FMEA ด้านการออกแบบใช้เมื่อสร้างหรือดัดแปลงเครื่องเอง เพราะแก้ที่กระดาษถูกกว่าแก้ที่เหล็กเสมอ
ที่หัวแบบฟอร์ม ให้ระบุชื่อระบบ ทีมประเมิน ผู้ชำนาญการด้านความปลอดภัยที่ให้คำแนะนำและรับรองผล วันที่ และมาตราส่วนคะแนนที่อ้างอิง
ขั้นตอนการทำ ทีละขั้น
- กำหนดขอบเขต ระบุว่าวิเคราะห์ระบบใด รวมชิ้นส่วนใดบ้าง และไม่รวมอะไร
- ตั้งทีมสหสาขา ผู้ที่รู้แบบของเครื่อง ผู้เดินเครื่องจริง ช่างซ่อมบำรุง และ จป.วิชาชีพ ข้อ 5 วรรคสามกำหนดให้มีลูกจ้างที่รู้ขั้นตอนงานนั้นอย่างน้อย 1 คนร่วมด้วย และให้ปฏิบัติตามคำแนะนำและได้รับการรับรองผลจากผู้ชำนาญการ ผู้ชำนาญการอาจเป็นบุคคลภายนอก หรือ จป. ของสถานประกอบกิจการเองที่ได้รับใบอนุญาต
- แจกแจงส่วนประกอบและหน้าที่ เขียนหน้าที่เป็นประโยคที่วัดได้ เพราะรูปแบบความล้มเหลวจะนิยามได้ชัดก็ต่อเมื่อหน้าที่ชัด
- ระบุรูปแบบความล้มเหลว ใช้คำช่วยคิดเจ็ดแบบ คือ ไม่ทำงาน ทำงานไม่พอ ทำงานมากเกิน ผิดทิศหรือผิดตำแหน่ง ผิดเวลา ทำงานเมื่อไม่ควร และหยุดไม่ได้หรือทำงานค้าง วิธีพลิกหน้าที่เป็นรูปแบบความล้มเหลวอยู่ที่ ระบุหน้าที่และรูปแบบความล้มเหลว
- วิเคราะห์ผล ทั้งต่ออุปกรณ์ ต่อระบบ และต่อคน โดยระบุผลระดับร้ายแรงที่สุดเท่าที่สมเหตุสมผล
- ระบุสาเหตุให้ลึกถึงกลไก คำว่าซีลรั่วยังไม่ถึงสาเหตุราก (root cause) ต้องถามต่อว่ารั่วเพราะสึก เพราะสารเคมีกัด หรือติดตั้งผิด
- ระบุมาตรการควบคุมปัจจุบัน แยกมาตรการป้องกันออกจากมาตรการตรวจจับ เพราะมาตรการป้องกันลดคะแนนโอกาส ส่วนมาตรการตรวจจับลดคะแนนความสามารถตรวจจับ
- ให้คะแนนสามมิติ คำนวณคะแนนรวม แล้วจัดลำดับ โดยใช้ตารางเกณฑ์ชุดเดียวกันทั้งทีม
- กำหนดมาตรการแก้ไข ผู้รับผิดชอบ และกำหนดเวลา แล้วทบทวนคะแนนซ้ำ เพื่อยืนยันว่าความเสี่ยงลดลงจริง
การให้คะแนนและการจัดลำดับ
สามมิติที่ให้คะแนน คือความรุนแรง (severity หรือ S) โอกาส (occurrence หรือ O) และความสามารถตรวจจับ (detection หรือ D) มาตราส่วน 1 ถึง 10 ที่แพร่หลายเป็นหลักที่ใช้กันใน FMEA องค์กรต้องเขียนนิยามของแต่ละคะแนนให้ตรงบริบทของตนเอง แล้วคูณสามมิติเข้าด้วยกันเป็นเลขลำดับความเสี่ยง (risk priority number หรือ RPN)
RPN = S × O × D
ค่าที่ได้อยู่ในช่วง 1 ถึง 1,000 รายการที่ได้ค่าสูงคือรายการที่ควรจัดการก่อน เกณฑ์ตัดสินว่าค่าเท่าใดถือว่าสูง องค์กรกำหนดเอง กฎหมายไทยไม่ได้กำหนดค่านี้ไว้
มาตราส่วนความสามารถตรวจจับ กลับด้าน กับอีกสองมิติ คะแนนยิ่งสูง ยิ่งตรวจจับยาก ปลายต่ำสุดคือรู้ทันทีจากสัญญาณหรือสถานะที่เห็นตลอด ช่วงกลางคือรู้จากการตรวจหรือทดสอบตามรอบ ปลายสูงสุดคือไม่มีทางรู้จนต้องใช้งานหรือจนเกิดผล หรือการทดสอบไม่ครอบคลุมสิ่งที่เสีย ตัวเลขของแต่ละช่วงองค์กรกำหนดเอง หลักที่ใช้กันใน FMEA คือให้คะแนนทีละรูปแบบ และมาตรการสำรองของแถวอื่นไม่ลดคะแนนความสามารถตรวจจับของแถวนี้
กฎเสริมที่ต้องมีเสมอ คือไม่ว่าเลขลำดับความเสี่ยงจะต่ำเพียงใด หากคะแนนความรุนแรงอยู่ที่ 9 หรือ 10 ต้องยกขึ้นเป็นรายการที่ต้องพิจารณามาตรการทุกครั้ง เพราะผลถึงชีวิตต้องพิจารณามาตรการเสมอแม้โอกาสจะต่ำ มาตรฐานสากลบางฉบับเลิกใช้ค่าคูณเป็นตัวตัดสินหลัก แล้วจัดลำดับเป็นสามระดับ คือสูง กลาง และต่ำ
ตัวอย่างจากเครื่องอัดไฮดรอลิกในโรงงานชิ้นส่วนโลหะ
บริบทเป็นโรงงานผลิตผลิตภัณฑ์ที่ทำจากโลหะ ซึ่งอยู่ในบัญชี 2 ลำดับที่ 15 ท้ายประกาศฯ มีลูกจ้าง 95 คน ทีมมีหัวหน้าฝ่ายผลิต ช่างซ่อมบำรุง พนักงานเดินเครื่องตามข้อ 5 วรรคสาม และ จป.วิชาชีพ โดยมีผู้ชำนาญการให้คำแนะนำและรับรองผล ตัวเลขและบริบทสมมุติขึ้นเพื่อการฝึก
| ส่วนประกอบและหน้าที่ | รูปแบบความล้มเหลว | ผล | S | สาเหตุ | O | มาตรการป้องกันปัจจุบัน | มาตรการตรวจจับปัจจุบัน | D | RPN |
|---|---|---|---|---|---|---|---|---|---|
| ม่านแสงนิรภัย (safety light curtain) หยุดแท่นอัดเมื่อมีมือเข้าเขต | ไม่ตัดการทำงานเมื่อมีวัตถุบัง | มือถูกแท่นอัด สูญเสียอวัยวะจนทุพพลภาพถาวร | 9 | เซนเซอร์สกปรก สายสัญญาณหลวม | 3 | ทำความสะอาดตามกะ | ตรวจเปิดกะ | 6 | 162 |
| วาล์วระบายแรงดันไฮดรอลิก ระบายเมื่อแรงดันถึงค่าตั้ง | ไม่เปิดเมื่อแรงดันถึงค่าตั้ง | ท่อหรือซีลแตก น้ำมันแรงดันสูงฉีด เสี่ยงไฟลุก | 8 | สิ่งสกปรกทำให้วาล์วติด สปริงล้า | 3 | กรองน้ำมันตามรอบ | เกจแรงดันหน้าเครื่อง ดูด้วยสายตา | 7 | 168 |
| สวิตช์ฉุกเฉิน ตัดการทำงานทันทีเมื่อกด | กดแล้วไม่ตัดการทำงาน | หยุดเครื่องไม่ได้เมื่อเกิดเหตุ มือถูกแท่นอัดซ้ำ | 9 | หน้าสัมผัสเสื่อม | 2 | ไม่มี | ไม่ได้ทดสอบตามรอบ | 8 | 144 |
เรียงตามเลขลำดับความเสี่ยง แถววาล์วมาเป็นที่หนึ่งที่ 168 ตามด้วยม่านแสงที่ 162 และสวิตช์ฉุกเฉินที่ 144 แต่เมื่อใช้กฎความรุนแรงสูงประกอบ ภาพจะเปลี่ยน เพราะแถวที่ได้คะแนนความรุนแรง 9 คือม่านแสงกับสวิตช์ฉุกเฉิน ทั้งสองแถวมีผลถึงขั้นสูญเสียอวัยวะ
แถวสวิตช์ฉุกเฉินคือแถวที่น่าสนใจที่สุด คะแนนความสามารถตรวจจับสูงถึง 8 เพราะไม่ได้ทดสอบตามรอบ แถวนี้จึงเป็นความล้มเหลวที่ซ่อนอยู่จนถึงวันที่ต้องใช้จริง มาตรการที่ลดคะแนนความสามารถตรวจจับของแถวนี้คือทดสอบทั้งวงจรตามรอบ กดแล้วยืนยันว่าแท่นอัดหยุดจริง และบันทึกผลทุกครั้ง
ขั้นต่อไปคือทบทวนคะแนนซ้ำหลังใส่มาตรการ แถววาล์วเดิมได้ 168 ทีมเลือกเปลี่ยนวาล์วและสปริงตามอายุ คะแนนโอกาสลดจาก 3 เหลือ 2 เพราะแก้ที่สาเหตุ และติดเครื่องส่งสัญญาณแรงดันพร้อมสัญญาณเตือนที่ค่าต่ำกว่าพิกัด ซึ่งบอกว่าวาล์วผิดปกติก่อนท่อแตก คะแนนความสามารถตรวจจับจึงลดจาก 7 เหลือ 3 ความรุนแรงคงเดิมที่ 8 ค่าใหม่จึงเหลือ 48
ถ้าทีมจะติดสวิตช์ตัดแรงดันสูงเพิ่ม สวิตช์นั้นเป็นอุปกรณ์ป้องกันตัวใหม่ ไม่ลดคะแนนความสามารถตรวจจับของแถววาล์ว ต้องเพิ่มเป็นแถวของตัวเอง รูปแบบ "ไม่ตัดเมื่อแรงดันถึงค่าตั้ง" พร้อมรอบทดสอบทั้งวงจร ส่วนความรุนแรงไม่ลดลงเป็นเรื่องปกติ มาตรการที่ลดความรุนแรงได้ต้องเปลี่ยนที่ตัวอันตรายเอง เช่น ลดแรงดันของระบบ
ขั้นสุดท้ายคือลงแบบ ปอ.1 หนึ่งแถว FMEA เป็นหนึ่งแถวในแบบ ถ้าใช้ตารางท้ายประกาศ ต้องให้คะแนนโอกาสและความรุนแรงใหม่ตามนิยามในตารางที่ 1 และตารางที่ 2 ห้ามยกคะแนนของ FMEA ไปวางตรง ๆ เพราะตารางที่ 1 รวมระยะเวลาที่สัมผัสอันตรายและการควบคุมไว้ด้วย เช่น แถวม่านแสง ความรุนแรงมาก 3 เพราะสูญเสียอวัยวะ โอกาสปานกลาง 2 เพราะมีการตรวจเปิดกะแต่ควบคุมไม่ต่อเนื่อง คะแนนเท่ากับ 6 ระดับสูง ต้องมีแผนตามตารางที่ 4 ถ้าใช้มาตราส่วนของ FMEA ตามมาตรฐานสากล ให้ระบุไว้ในช่อง 4 ของแบบ ปอ.1 และแนบเกณฑ์ที่ทีมตั้งไว้
ข้อจำกัด ความล้มเหลวทีละจุดกับสาเหตุร่วม
ข้อจำกัดสำคัญที่สุดของ FMEA มาคู่กับจุดเด่น วิธีนี้พิจารณาความล้มเหลว ทีละจุด จึงมองไม่เห็นเหตุการณ์ที่อุปกรณ์หลายตัวเสียพร้อมกัน รวมถึงสาเหตุร่วม (common cause) คือเหตุเดียวที่ทำให้อุปกรณ์หลายตัวเสียพร้อมกัน
กลับไปดูตารางตัวอย่าง ทีมให้คะแนนม่านแสงกับสวิตช์ฉุกเฉินแยกกันคนละแถว ถ้าทั้งสองสั่งหยุดผ่านคอนแทคเตอร์ตัวเดียวกัน เมื่อหน้าสัมผัสคอนแทคเตอร์ติด ทั้งสองมาตรการจะเสียพร้อมกันจากเหตุเดียว ซึ่งเป็นกรณีที่ผลรุนแรงที่สุด แต่ตารางที่ให้คะแนนทีละแถวมองไม่เห็น หลักที่ใช้กันใน FMEA จึงทำตารางสาเหตุร่วมแยกไว้อีกตาราง โดยให้แถวเป็นมาตรการ คอลัมน์เป็นสิ่งที่ใช้ร่วมกัน เช่น แหล่งจ่ายไฟ ตัวควบคุม สายสัญญาณ และผู้ทดสอบ แล้วทำเครื่องหมายจุดที่ใช้ร่วมกัน วิธีเดียวกันนี้ใช้ใน ETA
ทางแก้คือส่งต่อ เมื่อแถวใดมีผลถึงชีวิตและอาจมาจากอุปกรณ์หลายตัวเสียพร้อมกัน ให้นำผลของแถวนั้นตั้งเป็นเหตุการณ์แรก (Top Event) แล้ววิเคราะห์ย้อนหาสาเหตุด้วยการวิเคราะห์ความผิดพลาดตามลำดับ (FTA) ซึ่งเป็นหนึ่งในวิธีชี้บ่งอันตรายตามข้อ 6 เช่นกัน และมองการรวมกันของเหตุได้
ข้อจำกัดอื่นที่ต้องรู้ก่อนเลือกใช้
- ซอยเป็นขั้นตอนของคนได้ยาก งานที่เป็นลำดับการกระทำของบุคคล เช่น งานบนที่สูงหรืองานในที่อับอากาศ ควรใช้การวิเคราะห์งานเพื่อความปลอดภัยเป็นหลัก
- ไม่ถนัดกระบวนการต่อเนื่อง โรงงานที่ความเสี่ยงมาจากความเบี่ยงเบน (deviation) ของความดัน อุณหภูมิ หรืออัตราการไหล ควรใช้การศึกษาอันตรายและกระบวนการทำงาน (HAZOP) เป็นแกน แล้วใช้ FMEA เจาะเฉพาะอุปกรณ์วิกฤต
- กินเวลามากเมื่อระบบมีชิ้นส่วนเยอะ ให้เริ่มด้วย What-if แล้วจึงลง FMEA กับอุปกรณ์วิกฤต
- ค่าคูณสามมิติทำให้เข้าใจผิดได้ คะแนน 9 คูณ 2 คูณ 5 กับ 3 คูณ 5 คูณ 6 ได้ 90 เท่ากัน แต่รายการแรกอันตรายกว่ามากเพราะผลถึงชีวิต จึงต้องดูสามมิติแยกกันเสมอ
ข้อผิดพลาดที่ทำให้คะแนนไม่สะท้อนความเสี่ยง
| ข้อผิดพลาด | วิธีเลี่ยง |
|---|---|
| มาตราส่วนคะแนนไม่มีนิยามชัด คะแนนจึงเทียบข้ามแถวไม่ได้ | ทำตารางเกณฑ์ทั้งสามมิติให้ชัดก่อนเริ่ม ใช้ชุดเดียวกันตลอด |
| นิยามหน้าที่หลวม ทำให้ระบุรูปแบบความล้มเหลวได้ไม่ครบ | เขียนหน้าที่เป็นประโยคที่วัดได้ |
| สับสนผลกับสาเหตุ จึงให้คะแนนผิดมิติทั้งแถว | ท่องลำดับ สาเหตุ → รูปแบบความล้มเหลว → ผล |
| ใช้อุปกรณ์ป้องกันตัวใหม่ลดคะแนนความสามารถตรวจจับของแถวอื่น | ให้อุปกรณ์ป้องกันมีแถวของตัวเอง |
อีกข้อที่ไม่ค่อยมีใครพูดถึง คือการแต่งคะแนนให้ต่ำลงเพื่อกดค่ารวมให้หลุดเกณฑ์ที่ต้องทำแผน กันได้ด้วยการกำหนดว่าทุกคะแนนที่ปรับต้องมีหลักฐานประกอบ
เช็คลิสต์เริ่มใช้ในสถานประกอบกิจการ
- เลือกเครื่องจักรตั้งต้นหนึ่งเครื่องที่มีอุปกรณ์ป้องกันหลายตัว เช่น เครื่องอัด เครื่องฉีดพลาสติก หรือสายพานที่มีจุดหนีบ
- ระบุชนิดของการวิเคราะห์ที่หัวเอกสาร พร้อมมาตราส่วนคะแนนและเกณฑ์ที่ทีมตั้งไว้
- ตั้งทีมให้ครบมุม ผลิต ซ่อมบำรุง จป.วิชาชีพ และลูกจ้างที่รู้ขั้นตอนงานนั้นอย่างน้อย 1 คนตามข้อ 5 วรรคสาม
- ไล่รายชื่อชิ้นส่วนกับหน้าที่ให้ครบ เขียนหน้าที่เป็นประโยคที่วัดได้ทุกบรรทัด แล้วแตกรูปแบบความล้มเหลวทีละรูปแบบ หนึ่งรูปแบบหนึ่งแถว
- แยกมาตรการปัจจุบันเป็นสองช่อง ป้องกันกับตรวจจับ ก่อนให้คะแนนสามมิติ
- คัดแถวที่คะแนนความรุนแรงถึง 9 ขึ้นมาก่อนทุกครั้ง ไม่ว่าค่ารวมจะเป็นเท่าใด และส่งแถวที่อาจเกิดจากอุปกรณ์หลายตัวเสียพร้อมกันไปวิเคราะห์ต่อด้วย FTA
- จัดระดับอันตรายตามข้อ 7 ถ้าใช้ตารางท้ายประกาศ แถวที่ได้ 3 ขึ้นไปต้องมีแผนลดและควบคุมตามตารางที่ 4 คู่กับข้อ 8 พร้อมชื่อผู้รับผิดชอบและกำหนดเวลา
- ทบทวนคะแนนซ้ำหลังมาตรการมีผล และผูกรอบทบทวนกับการเปลี่ยนแปลงเครื่องจักรตามข้อ 5 วรรคสอง
สรุป
- FMEA หรือการวิเคราะห์ผลจากความล้มเหลวของอุปกรณ์ เป็นหนึ่งในวิธีชี้บ่งอันตรายตามข้อ 6 ของประกาศเรื่องการประเมินอันตราย
- แก่นของวิธีนี้คือไล่ดูอุปกรณ์ทีละชิ้น แล้วแยกสาเหตุ รูปแบบความล้มเหลว และผลออกจากกันให้ชัด
- FMEA ด้านความปลอดภัยต่างจาก FMEA คุณภาพตรงที่ทุกแถวไล่ผลถึงคน
- ข้อจำกัดที่ต้องบอกทีมทุกครั้ง คือ FMEA มองความล้มเหลวทีละจุด ไม่เห็นสาเหตุร่วม ต้องทำตารางสาเหตุร่วมแยก และส่งแถวที่ผลถึงชีวิตไปวิเคราะห์ต่อด้วย FTA
เริ่มจากเครื่องที่เสียซ้ำซากเพียงเครื่องเดียว ไล่ให้ครบสักสิบแถว แล้วมองหาช่องมาตรการตรวจจับที่ยังว่าง อุปกรณ์ป้องกันที่มักอยู่ในแถวคะแนนสูง ทบทวนต่อได้จาก การ์ดเครื่องจักร 4 แบบ และ การตัดแยกพลังงานก่อนซ่อมเครื่องจักร
งานประเมินอันตรายต้องมีผู้ชำนาญการรับรองผล ถ้าคุณเป็น จป. หรือวิศวกรที่ทำงานประเมินอันตรายอยู่แล้ว ลงชื่อรับแจ้งเมื่อเปิดรอบอบรมผู้ชำนาญการ ใช้เวลาไม่ถึง 1 นาที ลงชื่อรับแจ้ง
อ้างอิงกฎหมาย
- ประกาศกระทรวงแรงงาน เรื่อง การประเมินอันตราย การศึกษาผลกระทบของสภาพแวดล้อมในการทำงาน และการจัดทำแผนควบคุมดูแลลูกจ้างและสถานประกอบกิจการ โดยเฉพาะข้อ 5 ถึงข้อ 9 ตารางท้ายประกาศ และแบบ ปอ.1
อยากให้ทีมรู้เรื่องนี้แบบลงลึก?
หลักสูตรครบทุกระดับ — ทั้งหลักสูตรตามกฎหมายและหลักสูตรเฉพาะทาง
บทความที่เกี่ยวข้อง
ETA วิธีเรียงมาตรการและแตกกิ่งให้ตรงตรรกะของระบบจริง
วิธีเรียงมาตรการตามเวลา แตกกิ่งทำงานและไม่ทำงาน ยุบกิ่งที่ไม่ได้รับสัญญาณ ตรวจสาเหตุร่วม และกำหนดผลที่เกิดขึ้นให้ต่างกันจริง ก่อนใส่ค่าความน่าจะเป็นใน ETA
ETA การวิเคราะห์อุบัติการณ์ตามลำดับ และการตั้งสถานการณ์จำลองให้พอดี
ETA หนึ่งในวิธีชี้บ่งอันตรายตามข้อ 6 ประกาศเรื่องการประเมินอันตราย วิธีตั้งสถานการณ์จำลองให้พอดี แปดขั้นตอน และตัวอย่างคำนวณความถี่จากระบบตรวจจับแก๊ส
FMEA ขั้นแรก เขียนหน้าที่และรูปแบบความล้มเหลวให้ครบก่อนให้คะแนน
เขียนหน้าที่ให้วัดได้ แล้วพลิกเป็นรูปแบบความล้มเหลวด้วยคำช่วยคิดเจ็ดแบบ หนึ่งรูปแบบต่อแถว พร้อมตัวอย่างระบบป้อนชิ้นงานเข้าแท่นอัดและรายการตรวจก่อนวิเคราะห์ผล